

合成石载具 vs 钛合金载具怎么选?一份给工程师的过炉载具材质对比指南
一、先搞清楚:过炉载具到底在承受什么
(1) 高温冲击:回流焊峰值温度通常在240℃至280℃之间,无铅工艺甚至更高;波峰焊则面临持续的热辐射与熔融焊料接触。
(2) 热循环疲劳:每天数十次进出炉膛,材料反复经历膨胀与收缩,这是导致开裂与变形的首要原因。
(3) 机械负载:包括轨道支撑、链条传动以及人工或机械手搬运带来的应力;超薄板还需克服自身下塌问题。
(4) 化学环境:助焊剂残留、清洗剂以及锡渣摩擦都会持续侵蚀载具表面。
选择性波峰焊过炉治具 (2)(2).jpg)
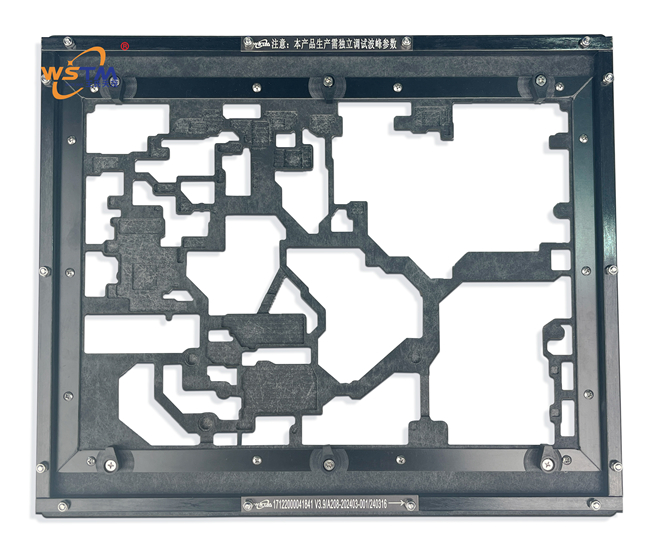
二、合成石载具:成熟、经济、适用面广
1. 材料特点
2. 优势
(1) 成本友好:材料单价与加工成本均明显低于钛合金,适合中小批量及多品种换线频繁的场景。
(2) 加工灵活:CNC铣削成型快,避位槽、台阶、压扣位等复杂结构容易实现,改模与补件周期短。
(3) 隔热性好:导热系数低,有利于保护局部敏感区域,做遮锡与隔热设计较为顺手。
(4) 绝缘安全:对需要避开电气接触或防止刮伤板面的场合更为稳妥。
3. 局限
(1) 型腔壁易破损:型腔壁常规厚度<1mm,在生产过程中极易发生破损。
(2) 寿命有限:长期热循环后可能出现分层、边缘崩缺或掉粉现象,需定期更换。
(3) 刚性相对不足:大尺寸拼板或长跨距结构容易产生挠曲,需额外增加加强筋。
(4) 典型适用场景:常规厚度(≥0.8mm)刚性板、单面过炉、中小批量多品种、局部遮锡保护、打样与小批量验证阶段。
(2).jpg)
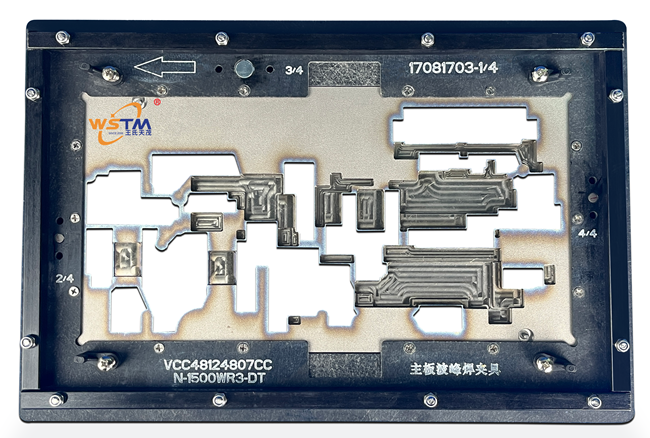
三、钛合金载具:轻量、稳定、面向高要求制程
1. 材料特点
2. 优势
(1) 尺寸稳定性好:热膨胀系数小,在反复高温冲击下形变量可控,有利于保障BGA、细间距连接器等关键部位的焊接一致性。
(2) 刚性强:大尺寸拼板不易挠曲,可减少加强结构,腾出更多有效工作区域。
(3) 耐用:耐助焊剂腐蚀、不易掉粉,长期使用摊薄后的综合成本有时反而更具优势。
3. 局限
(1) 初期投入高:材料与加工成本均高于合成石,对小批量订单而言性价比未必成立。
(2) 导热较快:做局部隔热或遮锡设计时需配合结构补偿,不能简单照搬合成石的图纸。
(3) 加工门槛高:对刀具、工艺余量及变形补偿的经验要求更高,并非所有治具厂都能稳定交付。
(4) 典型适用场景:超薄板(≤0.6mm)、柔性板与刚挠结合板、双面多次过炉、大尺寸拼板、高产能连续生产以及对平整度要求严苛的汽车电子与医疗类产品。
四、一张表看懂核心差异
合成石载具与钛合金载具性能对比表
|
对比维度
|
合成石载具
|
钛合金载具
|
|
重量
|
较重
|
轻,优势明显
|
|
刚性/抗挠曲
|
一般,需加强筋
|
优
|
|
高温尺寸稳定性
|
良
|
优
|
|
耐热循环寿命
|
中,长期易分层掉粉
|
高
|
|
隔热性
|
好,适合遮锡
|
一般,需结构设计补偿
|
|
绝缘性
|
绝缘
|
导电,需考虑板面防护
|
|
加工灵活性
|
高,改模快
|
中,依赖工艺经验
|
|
初期成本
|
低
|
高
|
|
综合使用成本
|
批量小、更换频繁时偏高
|
高循环场景下更优
|
|
推荐场景
|
常规板、多品种中小批量
|
薄板/柔性板、双面过炉、大批量
|
五、三种常见工况的选型建议
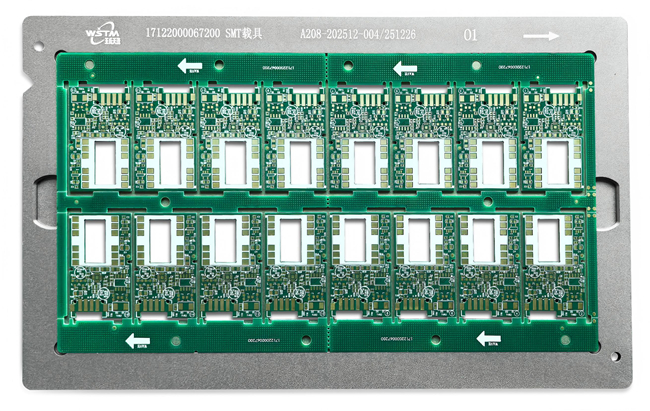
1. 工况一:0.4mm 柔性板,双面回流焊,日产能 3000 片以上
2. 工况二:1.6mm 刚性板,单面波峰焊,月产量几千片,品种多、换线频繁
3. 工况三:同一产品既有常规区又有超薄敏感区
(6).jpg)
六、别忽略这三件比材质更重要的事
1. 图纸与工艺参数是否给全:Gerber文件、板厚公差、拼板方式、峰值温度、链速及轨道宽度等信息越完整,首版成功率就越高,也能避免反复修模造成的时间与成本损耗。
2. 定位与取放设计是否贴合产线:定位孔、PIN针、压扣、弹片以及真空吸附口的布局,必须与实际产线的托盘架、上下板机和操作习惯相匹配,否则再好的材质也难以发挥效用。
3. 供应商能否提供复购与补件保障:载具属于消耗性工装,量产阶段的补件速度、批次一致性以及历史图纸留存能力,直接关系到后续产线的停线风险。
七、为什么选择王氏天茂做载具定制
1. 二十年专注:深圳市王氏天茂科技有限公司(WSTM Since2006)成立于2006年,创始人王国锋1996年进入工装夹具行业,作为深圳市高层次专业人才,带领团队累计获得十余项实用新型专利与二十余项软件著作权,2023年获评“测试治具行业十大品牌”。
2. 资质齐全:国家高新技术企业、科技型中小企业、创新型中小企业,自2014年起连续多年获评纳税信用A级企业;通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系认证。
3. 管理到位:车间执行8S现场管理,运行管家婆ERP系统,订单、备料、加工、检验全流程可追溯。
4. 经验经过验证:二十年来服务超过1000家客户,覆盖消费电子、汽车电子、医疗设备、新能源等行业,代表客户包括美的集团、立讯精密、飞荣达、杉川、尼得科、卡西欧、铁城、金升阳、中电、繁易、普门及相关科研单位等。
5. 一体化能力:除过炉载具外,同步提供测试治具与非标定制自动化设备,支持直供与ODM/OEM定制,载具与后续测试、组装工序可在同一技术体系内完成整体设计。
联系我们
(11).jpg)
同类文章排行
- 过炉载具过炉时温度设定多少?——波峰焊治具温度参数全解析
- 过锡炉载具使用注意事项:延长寿命与提升焊接良率的实操指南(20年工程师经验总结)
- 过炉载具(过炉治具|夹具|托盘)全解析:从基础认知到高端选型的完整指南
- 过锡炉治具材料选择全解析:从主流合成石到高端钛合金
- 治具维修保养方法:延长寿命、保障精度的实用指南
- 从需求到交付:电子制造业工装治具设计的全流程与关键要点
- 治具如何与机器人配合?自动化产线中的“手眼协同”之道
- PCBA功能测试治具怎么设计?从0到1的设计全流程
- 测试治具定制流程:从Gerber到交样,一文讲透
- 手动VS气动VS自动化:不同产能下测试治具怎么选?
最新资讯文章
-
{$cntrLastArticle$}
您的浏览历史



 粤公网安备 44030602005511号