

薄板过炉变形怎么解决?从拼板设计到载具支撑的完整思路
(1).jpg)
“板子太薄,过完炉就翘。”这是王氏天茂技术部接到的典型求助之一。但经验表明:薄板变形极少由单一因素引起,也无法仅靠更换一种材料彻底解决。它通常是拼板方式、支撑结构、材质刚性、炉温曲线以及板材自身应力共同作用的结果。
因此,更有效的排查路径是按工序逐段定位。本文将按照“先判断变形发生在哪一段 → 再对应调整哪个环节”的逻辑,梳理一套可直接用于产线改善的完整思路。
说明:文中数值为行业通用经验区间,实际改善需以具体板型、材料、炉温曲线及产线条件为准,建议由工艺或品质部门复核后定案。
同样是“翘”,发生时机不同,对策完全不同。建议先做一组对照试验:取同批次板,分别记录过炉前、过炉后冷却至室温、以及放置24小时后三个状态的平整度,再对照下表初步归因。
|
现象特征
|
大概率成因
|
优先调整方向
|
|
进炉前就微翘
|
PCB来料本身有应力或含水
|
板材烘烤、来料检验、供应商反馈
|
|
出炉瞬间平整,冷却后翘曲
|
材料热膨胀系数不匹配(铜箔与基材不对称)
|
拼板对称设计、层叠结构、载具约束
|
|
出炉即翘,且方向固定
|
支撑不足导致高温下塌
|
载具支撑结构与悬空跨距
|
|
双面第二次过炉后明显恶化
|
首次过炉已产生残余应力叠加
|
载具刚性升级、两次过炉夹具一致性
|
|
局部鼓起、边缘翘起
|
贴合面间隙或遮锡模块压迫不均
|
载具平面度复检、压扣布局优化
|
这一步只需半小时,却能避免后续大量无效试错。很多客户直接跳到“换钛合金”,结果发现变形只改善了三四成——因为根源其实在于拼板不对称或来料应力。
(3).jpg)
拼板是变形的源头变量,也是成本最低的改善点。
1. 保持层叠与铜箔分布对称
单板上下层铜箔覆盖率差异过大时,受热后两侧膨胀量不一致,必然向铜少的一侧弯曲。设计阶段应尽量控制上下层铜箔覆盖率差值,大面积铺铜区域建议做网格化处理,并在评审阶段将载具供应商纳入讨论。
2. 控制拼板尺寸与连接方式
大尺寸拼板在高温下挠曲量更大。对于超薄板,建议适当减小拼板尺寸,或采用邮票孔结合工艺边的方式替代纯V-CUT——V-CUT会削弱板边刚性,且在分板时容易引入新的应力。工艺边宽度需预留足够空间,以便布置载具定位与支撑结构。
3. 预留载具定位基准
拼板时应同步规划定位孔与非元件区(Keep-out区),确保载具PIN针、压扣和支撑筋有可靠落点。常见的设计遗憾是:板面排布得极为紧凑,导致载具无处施力,只能依靠边缘托举,支撑效果大打折扣。
4. 注意板材含水与烘烤
柔性板及部分高频板材吸湿后过炉,水汽膨胀会加剧局部鼓包。建议在过炉前按材料规范进行烘烤除湿,并在拆封后规定时间内完成贴片与过炉。
(1).jpg)
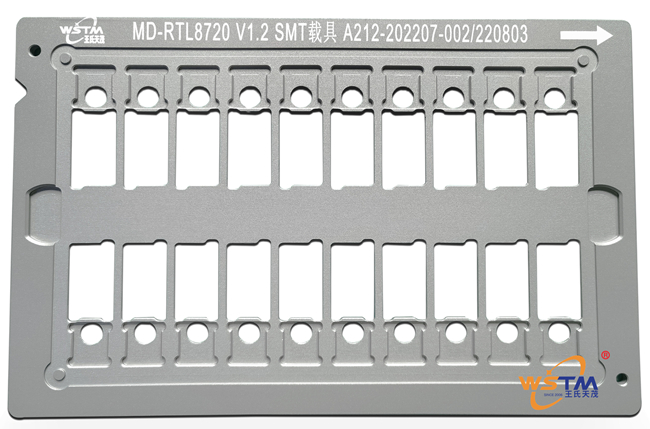
这是王氏天茂在非标定制中投入精力最多的环节。支撑设计的核心原则只有一条:把悬空跨距缩短到板子自身刚性能够承受的范围以内。
① 支撑筋布局:网格化而非边框化
仅靠四周边框托举的载具,对薄板几乎不起作用。有效做法是在元件允许的区域布置纵横交错的支撑筋,形成网格承托。筋的间距需根据板厚动态调整——板越薄,网格越密;同时筋的顶部宽度应控制在合理区间,避免压伤焊盘或影响散热。
② 避位与支撑的平衡
避开元器件、连接器、贴片元件是硬性要求,但避位越多,支撑面积就越少。解决思路是分层设计:底层做连续支撑保证刚性,上层做局部避位台阶,两者通过阶梯过渡而非直接挖空。这也是合成石材料加工灵活性的优势所在。
③ 压扣与弹片:约束而非压紧
薄板需要的是“限制位移”,而不是“被压住”。压扣力过大反而会在局部产生预变形,出炉后回弹成新的翘曲。建议采用多点轻压配合定位PIN的组合,重点约束板角和长边中部这些最容易抬起的位置。
④ 考虑真空吸附方案
对于柔性板、刚挠结合板等无法承受机械压持的产品,可采用抽真空吸附结构,使板面均匀贴合载具基面。这种方式受力最均匀,但对载具密封性与产线真空接口有额外要求,需要提前确认气源条件。
⑤ 双面过炉的一致性
同一产品两次过炉若使用不同载具,基准面与约束点不一致,残余应力会被反复放大。建议双面采用同一套基准体系设计,并在图纸上明确标注正反面方向标识,防止产线混用。
(1).jpg)
材质是杠杆,但不是万能钥匙。结合前文的选型逻辑,针对薄板场景给出以下判断顺序:
1. 板厚 ≤0.6mm、柔性板或刚挠结合板、双面多次过炉、高产能 → 优先考虑钛合金。其低密度、高刚性与小热膨胀系数,正好对应薄板最怕的三个问题:自重下塌、挠曲与尺寸漂移。
2. 板厚 ≥0.8mm 刚性板、单面过炉、中小批量多品种 → 合成石即可满足需求,把预算花在支撑筋密度与避位精度上,收益往往比换材质更直接。
3. 常规区与超薄敏感区并存 → 采用钛合金主体框架搭配合成石局部隔热或遮锡模块的混合结构,兼顾刚性与功能性。
一个实用的评估方法是:先在不换材质的前提下,把支撑结构和拼板做到位,观察改善幅度。 若能达到品质要求,就无需增加材料成本;若仍存在瓶颈,再升级材质。这个顺序能避免大量不必要的支出。
载具做得再好,也需要工艺参数配合:
1. 降低温区升温斜率,避免板面温差过大造成单侧先软化;
2. 合理设置链速与轨道宽度,轨道过窄会导致支撑不足,过宽则可能引起板边受力不均;
3. 检查轨道与链条的平行度及水平度,设备本身的机械偏差常常被误判为载具问题;
4. 必要时加装中间支撑导轨,对长板或超薄板效果显著;
5. 出炉后避免强制风冷单侧吹风,不均匀冷却本身就是翘曲诱因。
建议做一次炉温实测 Profile,用热电偶贴在板面不同位置(尤其是边缘与大铜箔区),用数据判断温差来源,而不是凭感觉调参数。
|
环节
|
动作
|
成本
|
见效速度
|
|
来料
|
板材烘烤、来料平整度检验
|
低
|
快
|
|
拼板
|
铜箔对称、减小拼板、改邮票孔、留工艺边
|
低(需改版则高)
|
中
|
|
载具支撑
|
网格化支撑筋、阶梯避位、多点轻压、真空吸附
|
中
|
快
|
|
材质
|
合成石 → 钛合金
|
高
|
快
|
|
双面一致性
|
统一基准体系、方向标识
|
低
|
快
|
|
炉温参数
|
降升温斜率、调链速轨宽、加装中间导轨
|
低
|
快
|
|
载具状态
|
平面度复检、报废老化载具
|
低
|
最快
|
最后一行常被忽略:很多时候薄板突然开始变形,并非设计出了问题,而是载具已经老化——平面度超差、贴合面出现间隙。这正是上一篇文章讨论的判废信号。建议把载具平面度列为薄板产品的每批次必检项。
以下为客户案例的匿名化整理,供参考其改善逻辑:
1. 背景:某消费电子客户,0.5mm 刚性板双面回流焊,拼板尺寸较大,出炉后板中鼓起,元件共面性不良率偏高。
2. 排查过程:
(1) 测量进炉前板件,发现存在轻微预翘,判定来料应力与拼板铜箔不对称共同作用;
(2) 检查载具,发现原设计以边框支撑为主,中部大面积避位,悬空跨距过大;
(3) 炉温 Profile 显示板中与板边温差偏大。
3. 改善动作:
(1) 拼板侧调整铜箔分布并缩小拼板尺寸,增加工艺边;
(2) 载具侧改为网格化支撑筋,中部采用阶梯避位代替整体挖空,压扣由4点增至8点轻压;
(3) 炉温侧降低前段升温斜率,复核轨道水平度;
(4) 第二批导入时,主体框架升级为钛合金,并建立载具平面度周检机制。
4. 结果:
共面性不良率显著下降,载具更换周期延长。(具体数值因涉及客户生产数据,此处不作公开披露。)
这个案例的典型意义在于:单一措施只能带来局部改善,四项动作叠加才真正解决问题。
1. 免费图纸与工艺评估:提供 Gerber 文件、板厚公差、拼板图、炉温曲线及产能信息,技术团队将出具材质与支撑结构建议。
2. 一板一方案定制:所有结构按实际工艺图开发,不套用通用模板,避位、定位与贴合面一次到位。
3. CNC精密加工与出厂复核:关键尺寸全检,平面度与耐温适配性检查合格后出厂。
4. 历史图纸归档:运行管家婆ERP系统,订单、备料、加工、检验全流程可追溯,补件与原件保持批次一致性。
5. 载具全生命周期服务:从选型、打样、量产到复购补件,并提供现场勘线与售后跟进。
6. 一体化交付:同步提供测试治具与非标定制自动化设备,支持直供与ODM/OEM定制,载具与后续测试、组装工序可在同一技术体系内完成整体设计。
薄板过炉变形没有“一招解决”的答案,但有清晰的排查顺序:先看变形发生在哪一段,再依次检查拼板、支撑、材质、参数与载具状态。多数情况下,把支撑结构和拼板做到位,就能解决大半问题;剩下的,再靠材质与工艺去补齐。
如果您手上正好有一块让人头疼的薄板,欢迎把图纸和炉温参数发给我们。王氏天茂技术团队将为您提供免费的材质与结构评估建议,并说明每一项改善动作的预期收益,供您决策参考。
(1) 公司官网:http://www.wstm88.com
(2) 全国服务热线:0755-26016267
(3) 企业微信 / 手机:138-2887-5842、138-2332-7836、139-2379-5421
(4) 官方邮箱:mailto:sales@wstm88.com
(5) 抖音账号:WSTMSince2006(深圳市王氏天茂科技有限公司)
(6) 公司地址:深圳市宝安区航城街道三围社区数核工业园1栋1楼
同类文章排行
- 过炉载具过炉时温度设定多少?——波峰焊治具温度参数全解析
- 过锡炉载具使用注意事项:延长寿命与提升焊接良率的实操指南(20年工程师经验总结)
- 过炉载具(过炉治具|夹具|托盘)全解析:从基础认知到高端选型的完整指南
- 过锡炉治具材料选择全解析:从主流合成石到高端钛合金
- 治具维修保养方法:延长寿命、保障精度的实用指南
- 从需求到交付:电子制造业工装治具设计的全流程与关键要点
- 治具如何与机器人配合?自动化产线中的“手眼协同”之道
- PCBA功能测试治具怎么设计?从0到1的设计全流程
- 测试治具定制流程:从Gerber到交样,一文讲透
- 手动VS气动VS自动化:不同产能下测试治具怎么选?
最新资讯文章
-
{$cntrLastArticle$}
您的浏览历史



 粤公网安备 44030602005511号